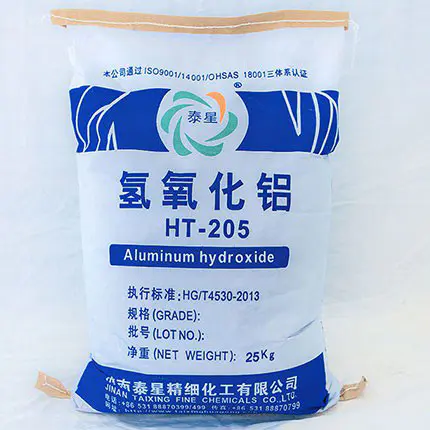
ہالوجن فری شعلہ retardant، کم دھواں اور غیر زہریلا، اور epoxy رال کی موصلیت بھرنے کے عالمی مین اسٹریم ٹیکنالوجی کے راستے میں، ایلومینیم ہائیڈرو آکسائیڈ (ATH) الیکٹرانک سگ ماہی، کاسٹنگ، تانبے سے پوشیدہ مواد اور دیگر کمپلیکس کے میدانوں میں غیر نامیاتی شعلہ ریٹارڈنٹ فلر بن گیا ہے۔ قابل کنٹرول لاگت، شعلہ retardant اور دھواں دبانے، برقی موصلیت اور پروسیسنگ دوستی کے جامع فوائد۔ فارمولا ڈیولپمنٹ میں عالمی مادی کمپنیوں کی طرف سے اٹھایا جانے والا سب سے عام بنیادی سوال یہ ہے: زیادہ سے زیادہ مقدار کیا ہے۔ایلومینیم ہائیڈرو آکسائیڈجو epoxy رال سسٹم میں شامل کیا جا سکتا ہے؟
صنعتی پیداوار کے حالات کے تحت جو عام مکسنگ، ڈیفومنگ، ڈالنے/کاسٹنگ/فارمنگ پر پورا اترتے ہیں، اور کیورنگ کے بعد پھٹے یا چھلکے نہیں ہوتے، اور مکینیکل اور موصلیت کی کارکردگی کے معیار پر پورا اترتے ہیں:
1. روایتی غیر ترمیم شدہ ایلومینیم ہائیڈرو آکسائیڈ: زیادہ سے زیادہ عملی اضافی رقم ہے 50% -65 wt% (بڑے پیمانے پر حصہ)؛
2. Silane/titanate ترمیم + پارٹیکل سائز گریڈڈ ایلومینیم ہائیڈرو آکسائیڈ: عملی زیادہ سے زیادہ اضافے کی رقم 70% -82 wt% تک پہنچ سکتی ہے۔
3. لیبارٹری انتہائی اصلاح کا نظام: نظریاتی اوپری حد 85 wt٪ تک پہنچ سکتی ہے، لیکن یہ صرف خصوصی عمل پر لاگو ہوتی ہے اور بڑے پیمانے پر پیداوار کے لیے استحکام نہیں رکھتی ہے۔
سیدھے الفاظ میں: عام فارمولا ≤ 65%؛ ترمیم شدہ اور اصلاح شدہ فارمولہ 70% -82%؛ انتہائی فارمولہ 85٪ سے زیادہ نہیں ہے۔ یہ epoxy ایلومینیم ہائیڈرو آکسائیڈ سسٹمز کے لیے عالمی سطح پر تسلیم شدہ محفوظ، مستحکم، اور بڑے پیمانے پر پیدا ہونے والی اضافی حد ہے۔
ایلومینیم ہائیڈرو آکسائیڈ کی جتنی زیادہ مقدار شامل کی جائے، اتنا ہی بہتر ہے۔ اوپری حد کو توڑنا براہ راست سسٹم کے سکریپ، پروسیسنگ میں ناکامی اور کارکردگی کے خاتمے کا باعث بنے گا۔ چار بڑی رکاوٹیں اجتماعی طور پر 'زیادہ سے زیادہ اضافی سرخ لکیر' کی وضاحت کرتی ہیں۔
1. Viscosity کی رکاوٹ: پروسیسنگ کی روانی کی مطلق اوپری حد
Epoxy رال میں خود ایک مخصوص بنیادی viscosity ہوتی ہے، اور ایک غیر نامیاتی پاؤڈر کے طور پر، ایلومینیم ہائیڈرو آکسائیڈ کی مقدار جتنی زیادہ ہوتی ہے، سسٹم کی viscosity میں تیزی سے اضافہ ہوتا ہے۔
-65% سے زیادہ: نظام چپچپا ہو جاتا ہے، ہلانا مشکل ہو جاتا ہے، اور بلبلوں کو باہر نہیں نکالا جا سکتا۔
-75% سے زیادہ: خود کو برابر کرنے، ڈالنے، اور کاسٹ کرنے کی صلاحیتوں کا نقصان، خودکار ڈسپنسنگ، ویکیوم سیلنگ، اور مولڈ کی تشکیل سے مطابقت نہیں رکھتا؛
-82٪ سے زیادہ: رال فلر کی سطح کو مکمل طور پر گیلا نہیں کر سکتی، جس کے نتیجے میں "خشک پاؤڈر جمع اور خشک جمع" ہوتا ہے، مکمل طور پر اس کے عمل کو کھو دیتا ہے۔
Viscosity وہ پہلی حد ہے جو زیادہ سے زیادہ اضافی رقم کا تعین کرتی ہے اور عالمی الیکٹرانکس، الیکٹریکل، اور کمپوزٹ میٹریل انڈسٹریز میں بڑے پیمانے پر پیداوار کے لیے بنیادی کنٹرول انڈیکیٹر بھی ہے۔
2. مکینیکل کارکردگی کی رکاوٹیں: طاقت اور سختی کے درمیان توازن کی حد
ایلومینیم ہائیڈرو آکسائیڈیہ ایک سخت غیر نامیاتی ذرہ ہے، اور ضرورت سے زیادہ اضافہ ایپوکسی رال کے کراس لنکڈ نیٹ ورک کو نقصان پہنچا سکتا ہے، جس کے نتیجے میں:
-بریک پر اثر کی طاقت اور لمبا ہونے میں نمایاں کمی آئی ہے، جس سے مواد ٹوٹنے والا اور ٹوٹنے کا خطرہ ہے۔
- چپکنے والی طاقت کم ہوتی ہے، اور سبسٹریٹ اور اجزاء کے ساتھ بانڈنگ کی طاقت ناکافی ہے۔
تھرمل جھٹکے کے تحت تھرمل ایکسپینشن گتانک میں مماثلت نہیں ہے، جس کے نتیجے میں وارپنگ اور لاتعلقی ہے۔
صنعتی بہترین توازن کا نقطہ: UL94 V-0 شعلہ ریٹارڈنسی کو پورا کرنے کی بنیاد کے تحت، اضافی رقم کو 55% -70% پر کنٹرول کیا جانا چاہیے، جو شعلہ تابکاری، طاقت، سختی اور جہتی استحکام کو متوازن کر سکتا ہے۔
3. انٹرفیس مطابقت کی رکاوٹ: بازی اور گیلا کرنے کی بنیادی منطق
غیر ترمیم شدہ ایلومینیم ہائیڈرو آکسائیڈ کی سطح پر متعدد ہائیڈروکسائل گروپس ہیں، مضبوط قطبیت، اور ایپوکسی رال کے ساتھ ناقص مطابقت۔ اعلی اضافے کے تحت، اس کا خطرہ ہے:
ایک ثانوی ری یونین تشکیل دیں، جس کے نتیجے میں اندرونی نقائص پیدا ہوں؛
فلر اور رال انٹرفیس کے درمیان بانڈنگ فورس کمزور ہے، اور تناؤ مرتکز ہے۔
-علاج شدہ مواد کی موصلیت کی کارکردگی اور وولٹیج کی مزاحمت کم ہوتی ہے۔
سائلین کپلنگ ایجنٹس کے ساتھ ترمیم کرکے اور سپر ڈسپرسنٹس کے ساتھ کوٹنگ کرکے، انٹرفیشل مطابقت کو نمایاں طور پر بہتر کیا جاسکتا ہے، جس سے زیادہ سے زیادہ اضافے کی رقم 65% سے 70% -82% تک بڑھ جاتی ہے۔
4. عمل کی رکاوٹیں: مختلف مولڈنگ کے عمل کے لیے اضافے کی اوپری حد میں فرق
ایک ہی فارمولے کے ساتھ مختلف عملوں کے لیے زیادہ سے زیادہ اضافی رقم بالکل مختلف ہے، جو کہ ایک عمل موافقت کا اصول ہے جس کی عالمی بڑے پیمانے پر پیداوار کے لیے عمل کرنا ضروری ہے:
-ویکیوم سیلنگ/الیکٹرانک انفیوژن: زیادہ روانی کی ضروریات، بالائی حد 60% -70%؛
-مولڈ کاسٹنگ/برقی اجزاء: 70% -78% کی بالائی حد کے ساتھ، viscosity کو کم کرنے کے لیے گرم کیا جا سکتا ہے۔
-مولڈ/ماس مولڈ پلاسٹک (BMC/DMC): ہائی شیئر مولڈنگ، بالائی حد 75% -82%؛
پتلی تہہ چپکنے والا/بانڈنگ ایجنٹ: کم چپکنے والی اور زیادہ دراندازی کی ضرورت ہوتی ہے، جس کی بالائی حد 40%-55% ہوتی ہے۔
عالمی ہائی اینڈ مارکیٹ میں ہائی فلیم ریٹرڈنسی، ہائی سی ٹی آئی ویلیو، ہائی انسولیشن اور کم لاگت کی مانگ کا سامنا کرتے ہوئے، سسٹم کے استحکام کو برقرار رکھتے ہوئے ایلومینیم ہائیڈرو آکسائیڈ کی مقدار کو محفوظ طریقے سے بڑھانے کے لیے چار بڑے تکنیکی ذرائع استعمال کیے جا سکتے ہیں۔
1. فلرز کی سطح میں ترمیم: انٹرفیس انجینئرنگ بنیادی ہے۔
سائلین کپلنگ ایجنٹ (KH550/KH560/KH570)، ٹائٹینیٹ، ایلومینیٹ، اور ہائپر برانچڈ پولیمر کا استعمال کرتے ہوئے ایلومینیم ہائیڈرو آکسائیڈ کی سیٹو کوٹنگ میں:
سطح کی قطبیت کو کم کریں اور ذرات کے درمیان ہائیڈروجن بانڈنگ فورسز کو کم کریں۔
ایپوکسی میٹرکس کے ساتھ مطابقت اور گیلے پن کو بہتر بنائیں۔
جمع کو کم کریں اور زیادہ بھرنے کے حالات میں viscosity میں اضافہ کو کم کریں۔
ترمیم کے بعد، اسی اضافی رقم پر 30% -60% تک viscosity کو کم کیا جا سکتا ہے، اور ہائی فلنگ ونڈو کو براہ راست کھولا جا سکتا ہے۔
2. ملٹی پارٹیکل سائز گریڈنگ: سخت پیکنگ رال کی طلب کو کم کرتی ہے۔
تنگ پیکنگ تھیوری کے بعد، بڑے ذرہ سائز، درمیانے ذرہ سائز، اور چھوٹے ذرہ سائز (جیسے 40 μm+8 μm+1.5 μm) کا مجموعہ استعمال کیا جاتا ہے:
- porosity کو کم کرنے کے لئے چھوٹے ذرات کے ساتھ بڑے ذرہ خلا کو بھریں؛
رال لپیٹنے کی مقدار کو کم کریں اور اسی ٹھوس مواد کے تحت بہاؤ کو بہتر بنائیں؛
-زیادہ اضافی مقدار، کم واسکاسیٹی، اور زیادہ کثافت حاصل کریں۔
اضافی اشیاء کی مقدار کو بڑھانے کے لیے درجہ بندی کی اصلاح سب سے زیادہ سرمایہ کاری اور موثر حل ہے۔
3. کم viscosity epoxy سسٹم کا مرکب: میٹرکس سے viscosity کو کم کرنا
-کم مالیکیولر ویٹ ایپوکسی، سائکلولیفیٹک ایپوکسی اور ایلیفیٹک ایپوکسی کو منتخب کریں۔
-کمپاؤنڈ ایکٹیو ڈیلوئنٹ (VOC فری، علاج میں حصہ لیتا ہے، ہجرت نہیں کرتا)؛
-کم viscosity کیورنگ ایجنٹوں کے ساتھ جوڑا (پولیتھرامین، ترمیم شدہ اینہائیڈرائڈ)۔
میٹرکس کی واسکاسیٹی جتنی کم ہوگی، ایلومینیم ہائیڈرو آکسائیڈ کو ایڈجسٹ کرنے کی صلاحیت اتنی ہی مضبوط ہوگی، اور زیادہ سے زیادہ اضافی رقم میں 8% -15% اضافہ کیا جاسکتا ہے۔
4. موثر additives اور عمل کو مضبوط بنانا: rheology اور بازی کی دوہری ضمانت
موثر گیلا کرنے اور منتشر کرنے والے ایجنٹوں کو شامل کرنا: جمع کو توڑنا اور انٹرفیشل مزاحمت کو کم کرنا؛
-صحیح rheological additives: قینچ پتلا کرنا، جامد مخالف سیٹلمنٹ، اور تعمیر کے دوران تیز بہاؤ حاصل کرنا؛
-ویکیوم ہائی اسپیڈ ڈسپریشن/تھری رول گرائنڈنگ: فلر کی مکمل ڈیپولیمرائزیشن اور یکساں بازی کو یقینی بنائیں، اور خشک پاؤڈر کے جمع ہونے سے بچیں۔
عالمی الیکٹرانکس اور الیکٹریکل، نئی توانائی، ریل ٹرانزٹ، اور تعمیراتی مرکب مواد کے حقیقی سرٹیفیکیشن اور بڑے پیمانے پر پیداوار کے تجربے کی بنیاد پر، مقدار کو شامل کرنے کے لیے انتہائی عملی رہنما خطوط فراہم کرتے ہیں:
1. الیکٹرانک پوٹنگ چپکنے والی (بجلی کی فراہمی/کنٹرولر/سینسر): 50% -65%، V-0 شعلہ retardant، کم واسکاسیٹی، اعلی موصلیت؛
2. الیکٹریکل کاسٹنگ/انسولیٹرز/سوئچ کے اجزاء: 65% -78%، ہائی CTI، ہائی شعلہ ریٹارڈنسی، اعلی مکینیکل طاقت؛
3. تانبے سے ملبوس ٹکڑے ٹکڑے/ موصلیت کا بورڈ: 55% -70%، کم دھواں، زیادہ گرمی کی مزاحمت، سائز کا استحکام؛
4. BMC/DMC مولڈ پارٹس: 70% -82%، ہائی فلنگ، کم لاگت، زیادہ فارمیبلٹی؛
5. شعلہ ریٹارڈنٹ چپکنے والی/سیالنٹ: 40% -55%، توازن کی طاقت اور شعلہ ریٹارڈنسی۔
جب کاروباری ادارے لاگت کو کم کرنے یا شعلہ بازی کو بہتر بنانے کے لیے اعلیٰ اضافی سطحوں پر آنکھیں بند کر کے تعاقب کرتے ہیں، تو اوپری حد سے تجاوز کرنے کے بعد ناقابل واپسی مسائل پیدا ہو سکتے ہیں:
- Viscosity دھماکہ، ڈالنے، defoam، یا فارم کرنے کے قابل نہیں؛
- ٹھیک شدہ مواد کی سرد اور گرم سائیکلنگ کی وجہ سے کریکنگ، وارپنگ، زیادہ ٹوٹنا، اور ناکامی؛
-انٹرفیس کے بہت سے نقائص ہیں، جس کے نتیجے میں موصلیت کی کارکردگی اور وولٹیج کی مزاحمت میں نمایاں کمی واقع ہوتی ہے۔
فلرز کی تصفیہ اور سطح بندی، ذخیرہ کرنے کا ناقص استحکام؛
-کم پیداوار کی شرح، عالمی سرٹیفیکیشن جیسے کہ UL، IEC، RoHS، وغیرہ کو پاس کرنے سے قاصر ہے۔
حفاظتی یاد دہانی: کی مقدارایلومینیم ہائیڈرو آکسائیڈاضافی قدروں کے بجائے کارکردگی کے توازن کو اپنانا چاہیے۔
ہالوجن سے پاک ماحولیاتی تحفظ، اعلیٰ شعلہ تابکاری، اعلی وشوسنییتا، اور کم قیمت کے لیے عالمی صارفین کے مطالبات کو پورا کرنے کے لیے، بہترین فارمولہ درج ذیل اصولوں پر عمل کرتا ہے:
1. شعلہ retardant سطح کی بنیاد پر نچلی حد مقرر کریں: UL94 V-0 کو عام طور پر ≥ 50% کی ضرورت ہوتی ہے۔
2. پروسیسنگ ٹیکنالوجی کی بنیاد پر اوپری حد مقرر کریں: سگ ماہی ≤ 70٪، مولڈنگ ≤ 82٪؛
3. ترمیم شدہ درجہ بندی کے ساتھ اوپری حد میں اضافہ: ترمیم + درجہ بندی اضافی رقم میں 10% -15% اضافہ کر سکتی ہے۔
4. کارکردگی کی جانچ کے ذریعے حتمی نتیجہ کا تعین کریں: viscosity، اثر، چپکنے والی، موصلیت، اور تھرمل سائیکلنگ سبھی پاس ہوتے ہیں۔
epoxy رال میں ایلومینیم ہائیڈرو آکسائیڈ کی زیادہ سے زیادہ مقدار مواد، فارمولیشنز، عمل اور خصوصیات کے مشترکہ اثرات کا نتیجہ ہے۔ روایتی نظام کی عملی بالائی حد 65% ہے، جبکہ ترمیم شدہ اصلاحی نظام مستحکم طور پر 70% -82% تک پہنچ سکتا ہے، جس کی انتہائی نظریاتی قدر 85% سے زیادہ نہیں ہے۔
سطح میں ترمیم کے ذریعے، پارٹیکل سائز کی درجہ بندی، کم وسکوسیٹی میٹرکس، ایڈیٹیو کی اصلاح، اور عمل کو مضبوط بنانا، ہائی فلنگ، ہائی شعلہ ریٹارڈنسی، اور اعلی موصلیت کو عمل کی صلاحیت اور مکینیکل خصوصیات کی قربانی کے بغیر حاصل کیا جا سکتا ہے، بالکل سخت معیارات اور ماحولیاتی تقاضوں کے مطابق ڈھالنا، عالمی الیکٹرانکس، نئی الیکٹرونک فیلڈز، توانائی کے دیگر شعبوں کے یہ مادی اداروں کے لیے مصنوعات کی مسابقت کو بڑھانے اور بین الاقوامی منڈیوں کو وسعت دینے کا بنیادی تکنیکی راستہ ہے۔